行业新闻
新闻资讯
- 行情走弱叠加供应上涨,不锈钢板市场仍存风险
- 304 不锈钢板在食品机械行业的应用与选材要求
- 韩国对华热轧不锈钢板启动反倾销调查
- 选购 304 不锈钢板的 5 个常见陷阱:201 冒充、厚度虚标怎么防
- 中山的不锈钢板品质控制与标准化生产
联系我们
手机:13809700243
电话:0757-28916196
邮箱:275536690@qq.com
地址:佛山市顺德区乐从镇河滨中路9号建业路1-A04号
行业新闻
不锈钢板折弯为什么开裂?折弯工艺要点与解决
- 作者:舒泽钢业
- 发布时间:2026-09-25
- 点击:0
不锈钢板折弯开裂,是五金加工里最头疼的问题之一 —— 明明材质没选错,折弯时却在弯角处裂开一道口子,整块料报废。这篇讲清楚不锈钢板折弯开裂的原因和解决办法。
为什么 304 不锈钢也会折裂?
原因一:加工硬化。 奥氏体不锈钢(304、316L)有个特点:越加工越硬(加工硬化速度快)。折弯就是剧烈变形,弯角处材料急速硬化,韧性下降,如果一次折弯角度过大,弯角外缘拉伸超过材料极限,直接开裂。
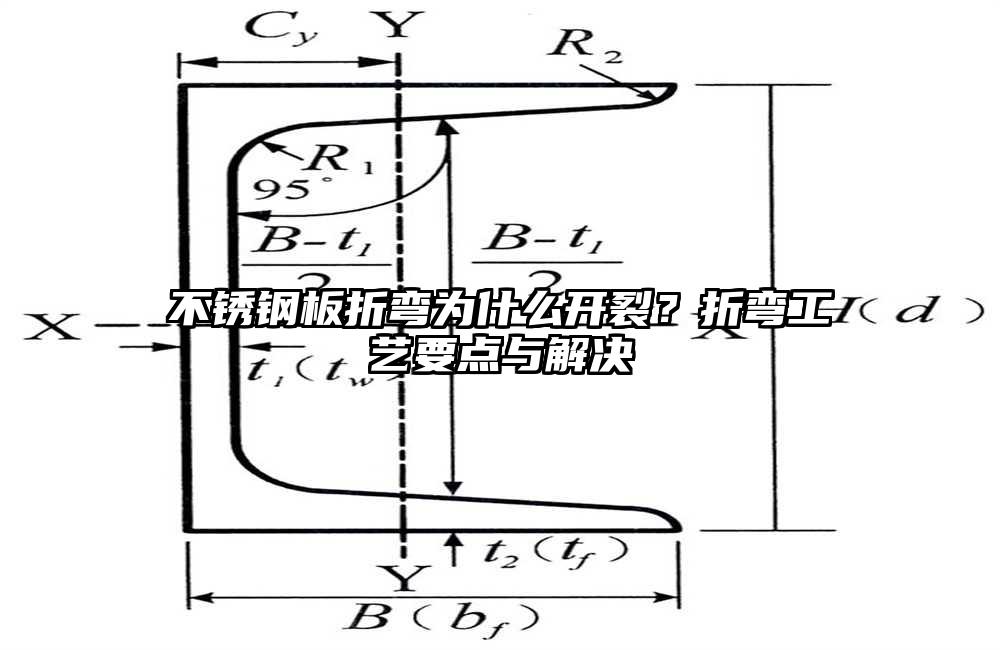
原因二:弯曲半径太小。 这是最常见的错误。折弯内半径(R 角)太小,弯角处拉伸剧烈,304 板材建议最小弯曲半径约为板厚的 1-1.5 倍(顺着轧制方向可小些,垂直轧制方向要大些)。板越厚,R 角越要加大 ——2.0mm 的板用 1.0mm 的模具折,开裂几乎是必然。
原因三:边缘有缺陷。 板材裁切边、激光切割边有毛刺、微裂纹或热影响区硬化层,折弯时这些缺陷点就是裂纹起点。激光切割边尤其要注意:切割边缘有一层高温淬硬层,直接折弯容易裂,折弯前应打磨边缘。
原因四:材质或硬度不对。 板材实际硬度偏高(比如用了硬度高的民营钢厂料或冷作硬化料),或者材质根本不是 304(用 201、430 冒充),折弯性能差,自然开裂。
解决办法(按顺序做):
确认模具 R 角:折弯内半径不低于板厚 1-1.5 倍,厚板选大 R 角模具。
沿轧制方向折弯:不锈钢板有轧制方向,垂直轧制方向折弯更容易裂,排版时尽量顺着轧制方向下料。
打磨切割边:激光切割件折弯前把切割边打磨去毛刺、去掉硬化层。
分步折弯:角度大(如 90° 以上)的件,分两次折(先折大角度再精修),减小单次变形量。
加热折弯(特殊件):厚板、复杂件可局部加热(注意不锈钢加热会改变性能,谨慎使用,且加热后要酸洗钝化恢复耐蚀)。
选对材质:深弯、成型复杂的件,选延伸率好的牌号或软态料(如 304DQ 深冲料),别图便宜用硬料。
验收提醒: 批量折弯前先试折一两件,检查弯角是否有裂纹、发白(过拉伸)、回弹量,确认工艺稳定再批量加工。佛山市场采购不锈钢板时,说明 "要折弯件",供应商可推荐合适硬度和牌号的现货。佛山市舒泽钢业现货供应佛山 304 不锈钢板、304DQ 深冲料,材质硬度可选,支持分条开平,欢迎加工厂来电咨询!
 客服QQ