行业新闻
新闻资讯
- 北海不锈钢板:向海而生的产业传奇
- 不锈钢板价格低位震荡运行,九月静待信号
- 2205双相不锈钢板性能特点与典型应用领域详解
- 不锈钢板切割加工怎么选?激光切割与等离子切割全面对比
- 外部局势与国内政策双重变奏下不锈钢板行情分析
联系我们
手机:13809700243
电话:0757-28916196
邮箱:275536690@qq.com
地址:佛山市顺德区乐从镇河滨中路9号建业路1-A04号
行业新闻
不锈钢板切割加工怎么选?激光切割与等离子切割全面对比
- 作者:舒泽钢业
- 发布时间:2026-09-18
- 点击:0
不锈钢板采购后大多要经过切割加工。面对激光切割、等离子切割、水刀切割这些工艺,很多客户不知道怎么选。其实每种工艺各有擅长,选对方式能省下不少成本和返工。
激光切割:精度之王。 光纤激光切割是当前不锈钢加工的主流,优势非常突出:切缝窄(约 0.1—0.3mm)、精度高(公差可达 ±0.1mm)、热影响区小、断面光滑垂直,适合精密零件、薄板异形件、批量标准化生产。对 0.3mm—20mm 厚度的不锈钢,激光切割都能胜任,其中 6mm 以下薄板效果最佳。缺点是设备投入大,厚板(25mm 以上)切割速度下降、成本上升。
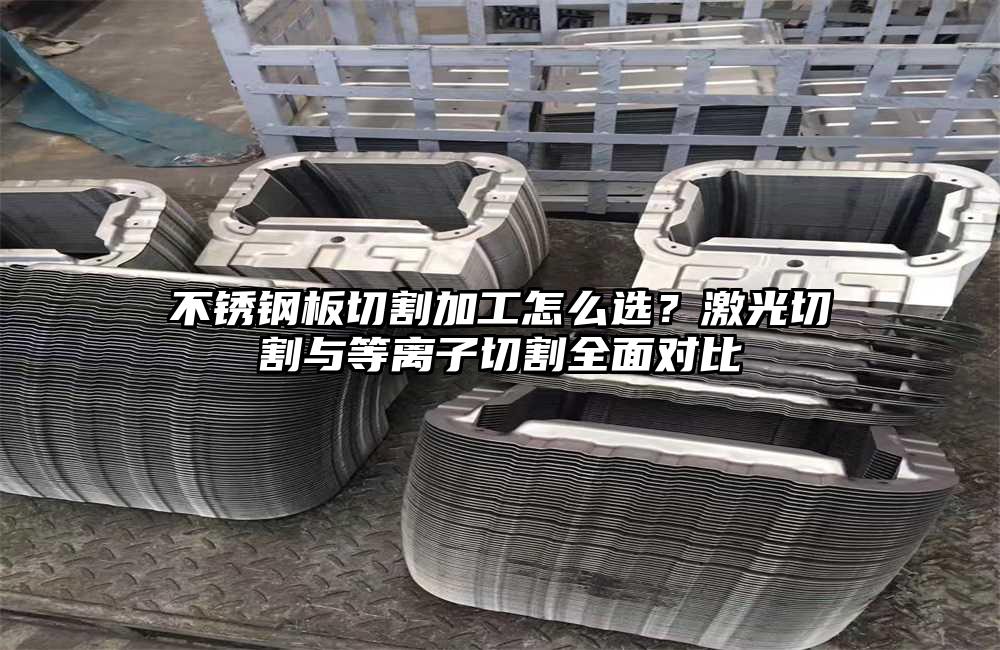
等离子切割:厚板性价比之选。 等离子切割速度快,适合中厚板(10mm—50mm)的大批量粗切割,设备成本低,单件成本便宜。缺点是切缝较宽(3—6mm)、断面有斜度、热影响区大,切后通常需要二次加工(铣边、打磨)。对精度要求不高的结构件、开平板,等离子是经济选择。
水刀切割:冷态加工之王。 水刀用高压水流加磨料切割,没有热影响区,不会改变不锈钢的耐蚀性能,切缝可以做到很窄,适合对热敏感的材料、厚板(可达 100mm 以上)和高精度复杂形状。缺点是速度慢、成本高,多用于特殊需求。
怎么选?给几条实用建议: 3mm 以下精密件、异形件 —— 激光,精度和光洁度都理想;3—10mm 常规件 —— 激光性价比高;10mm 以上结构件、不讲究断面 —— 等离子更省钱;对耐蚀性能敏感、不允许热影响的特殊件 —— 水刀;大批量生产 —— 激光配自动上下料,效率最高。
切割后还要注意什么? 一是去毛刺:切割边缘的毛刺要打磨干净,避免划伤和影响装配;二是酸洗钝化:激光切割边因高温会形成氧化色,影响不锈钢的耐蚀性,重要工件建议做酸洗钝化处理,恢复表面的耐蚀膜;三是保护膜:表面有保护膜的不锈钢板,切割前确认是否需要保留,避免后续划伤;四是尺寸余量:折弯件、焊接件要预留加工余量,和切割厂提前沟通公差要求。
佛山的不锈钢加工配套非常成熟,激光切割、水刀、剪折弯、刨槽、磨砂一条龙都能做,采购板材时也可以直接让供应商配套加工,省去多道转运成本。
- 上一篇:2205双相不锈钢板是什么?为什么越来越多工程指定用它
- 下一篇:没有了
 客服QQ